Как рассчитать производительность компрессора для производства
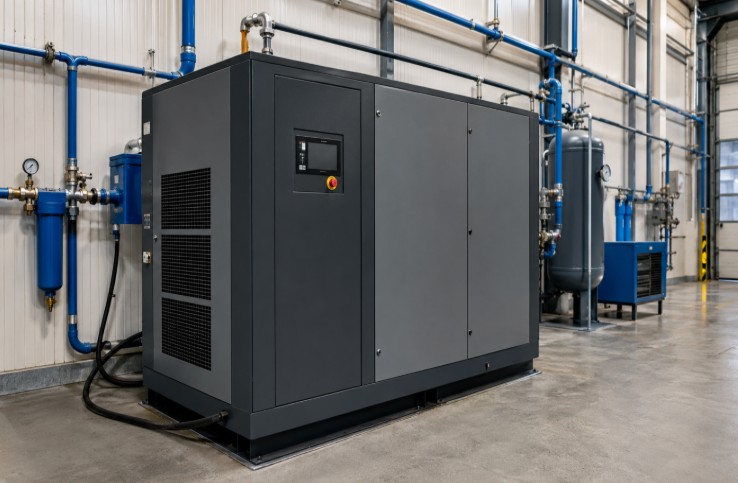
Как рассчитать производительность компрессора для производства, чтобы оборудования хватало под реальную нагрузку и не пришлось переплачивать за лишнюю мощность? Для этого учитывают расход сжатого воздуха, режим работы потребителей и резерв системы.
Расчёт начинают с параметров пневматического оборудования. Ниже разберём последовательность действий, основные формулы и способ проверки фактической подачи по ресиверу.
Что такое производительность компрессора и как её измеряют
Производительность показывает, какой объём сжатого воздуха компрессор подаёт в систему за единицу времени. Параметр указывают в л/мин, м³/мин или м³/ч. Один м³/мин соответствует 1000 л/мин.
Этого значения должно хватать для всех потребителей, работающих в выбранном режиме. У промышленных моделей диапазон начинается примерно от 200 л/мин и достигает нескольких тысяч литров в минуту.
При выборе оборудования можно ориентироваться на каталог компрессор промышленный винтовой, но сначала стоит определить требуемую подачу воздуха для системы производства.
Паспортная и реальная производительность
| Тип агрегата | β | η |
| Полупрофессиональный | 1,7 | 0,55 |
| Профессиональный | 1,5 | 0,65 |
| Особо нагруженный | 1,3 | 0,75 |
| Роторный винтовой | 1 | 1 |
Паспортная производительность не всегда соответствует фактической подаче воздуха. В характеристиках может быть указана производительность по всасыванию, рассчитанная для стандартных условий. Реальная подача на выходе обычно ниже из-за нагрева воздуха, внутренних потерь и особенностей работы компрессора.
Для пересчёта учитывают коэффициенты β и η. Для части оборудования теоретическое паспортное значение приходится уменьшать примерно на 30 до 40 %, чтобы приблизиться к реальной подаче.
По ГОСТ производительность приводят к условиям всасывания при 20 °C и 1 бар. Допустимое отклонение от заявленного показателя составляет ±5 %.
Как рассчитать производительность компрессора для производства пошагово
Практический расчёт состоит из трёх этапов. Сначала складывают расход потребителей, затем учитывают одновременность работы и добавляют резерв.Шаг 1. Суммарный расход воздуха
Составьте список пневмооборудования и возьмите паспортный расход при рабочем давлении. Для каждой позиции умножьте показатель одного устройства на количество одинаковых потребителей, затем сложите результаты.
Qсум = Q1 × n1 + Q2 × n2 + …
Три гайковёрта по 250 л/мин и два краскопульта по 300 л/мин дают 1350 л/мин. Если паспортных данных нет, используют справочные значения.
Шаг 2. Коэффициент одновременности
| Тип производства | K |
| Крупносерийное | от 0,9 до 1,0 |
| Серийное | от 0,7 до 0,8 |
| Мелкосерийное | от 0,5 до 0,7 |
| Ремонтная мастерская или СТО | от 0,3 до 0,5 |
Все потребители редко работают одновременно. Поэтому суммарный расход корректируют коэффициентом K.
Для примера возьмём K = 0,6. Получаем Qрасч = 1350 × 0,6 = 810 л/мин. Без поправки легко выбрать агрегат с неоправданно высокой подачей.
Шаг 3. Запас на утечки и рост нагрузки
К расчётному значению добавляют от 20 до 30 %. Резерв компенсирует утечки в пневмосети и оставляет возможность подключить дополнительное оборудование.
При коэффициенте 1,25 получаем 810 × 1,25 = 1012 л/мин, то есть около 1,0 м³/мин. На этот показатель можно ориентироваться при подборе.
Как рассчитать фактическую производительность по ресиверу
Работающий компрессор можно проверить по времени наполнения ресивера. Используют формулу Q = P × V / T. Здесь P обозначает максимальное давление в барах, V объём ресивера в литрах, T время наполнения в минутах.
Если ресивер на 100 л набирает 8 бар за 2 минуты 34 секунды, время составит 2,57 минуты. Расчёт даёт 8 × 100 / 2,57 = 311 л/мин. Это фактическая подача на выходе.
Как давление влияет на производительность
При росте давления объёмная подача снижается. Компрессору требуется больше мощности на сжатие воздуха, поэтому важно учитывать рабочее давление из паспортных характеристик.
Большинству пневматических потребителей требуется от 6 до 8 бар. Каждый лишний бар повышает энергопотребление примерно на 7 %, поэтому завышать давление без необходимости невыгодно.
Частые ошибки при расчёте производительности
- Принимать значение на входе за фактическое на выходе. В системе может не хватать воздуха.
- Не учитывать коэффициент одновременности. Это ведёт к избыточной мощности и лишним затратам.
- Не закладывать резерв от 20 до 30 %. При утечках или расширении производства возникает дефицит.
- Сравнивать характеристики без учёта условий измерения. Методики у производителей могут различаться.
- Не учитывать снижение подачи при росте давления. Реальный результат окажется ниже ожидаемого.
В итоге нужно сложить расход потребителей, применить коэффициент одновременности и добавить от 20 до 30 % запаса. Для работающего агрегата результат можно проверить по времени наполнения ресивера. Полученная величина становится ориентиром при выборе с учётом давления и условий эксплуатации.
Если Вам необходимо подобрать промышленный компрессор под конкретные параметры производства, специалисты компании «Брестор» помогут найти оптимальное решение для предприятий Москвы и регионов России.